


Технология производства металлоконструкций: ключевые моменты, нюансы
Подберём исполнение и рассчитаем стоимость под вашу задачу.
Артикул: 98392
65 000 ₽/ шт
Нужна стоимость под ваши размеры и задачу?
Уточним комплектацию, изготовление, доставку и монтаж.
Передайте параметры проекта для расчёта стоимости заказа.
Разбираем технологию производства металлоконструкций по шагам: от входного контроля проката и раскроя до сборки, сварки и антикоррозийной защиты. Где чаще всего теряют геометрию и что проверять при приёмке. ЗМК Континенталь изготавливает конструкции под проект по КМ и КМД, отгружаем в Санкт-Петербург и по Ленинградской области.
65 000 ₽/ шт
Нужна стоимость под ваши размеры и задачу?
Уточним комплектацию, изготовление, доставку и монтаж.
Передайте параметры проекта для расчёта стоимости заказа.
Описание
Состав документов согласуют для конкретного заказа. В зависимости от изделия и работ он может включать:
- УПД или другие применимые передаточные документы
- Акт на работы
- Паспорт на металлоизделия и металлоконструкции
- Документы о качестве материалов, предусмотренные для конкретного изделия и поставки
Этапы выполнения строительных работ
1
Обследование и подготовка технического решения
Анализируем исходные данные, выезжаем на объект, выполняем замеры и оцениваем условия строительства. Формируем техническое решение с учетом нагрузок, грунтов, особенностей площадки и требований проекта.
2
Расчет стоимости и согласование сроков
Готовим детальную смету с разбивкой по видам работ и материалам. Определяем график выполнения, фиксируем объемы и подписываем договор.
3
Выполнение строительных работ
Организуем строительную площадку и приступаем к реализации проекта: подготовительные работы, фундамент, монтаж конструкций, ограждающие элементы, кровля и сопутствующие работы. Соблюдаем технологию и сроки.
4
Контроль качества и сдача объекта
Проводим поэтапный технический контроль, проверяем соответствие проекту и нормативам. После завершения работ оформляем исполнительную документацию и передаем объект заказчику.
Заказать консультацию
Мы поможем вам выбрать подходящий товар и предоставим все необходимые консультации.
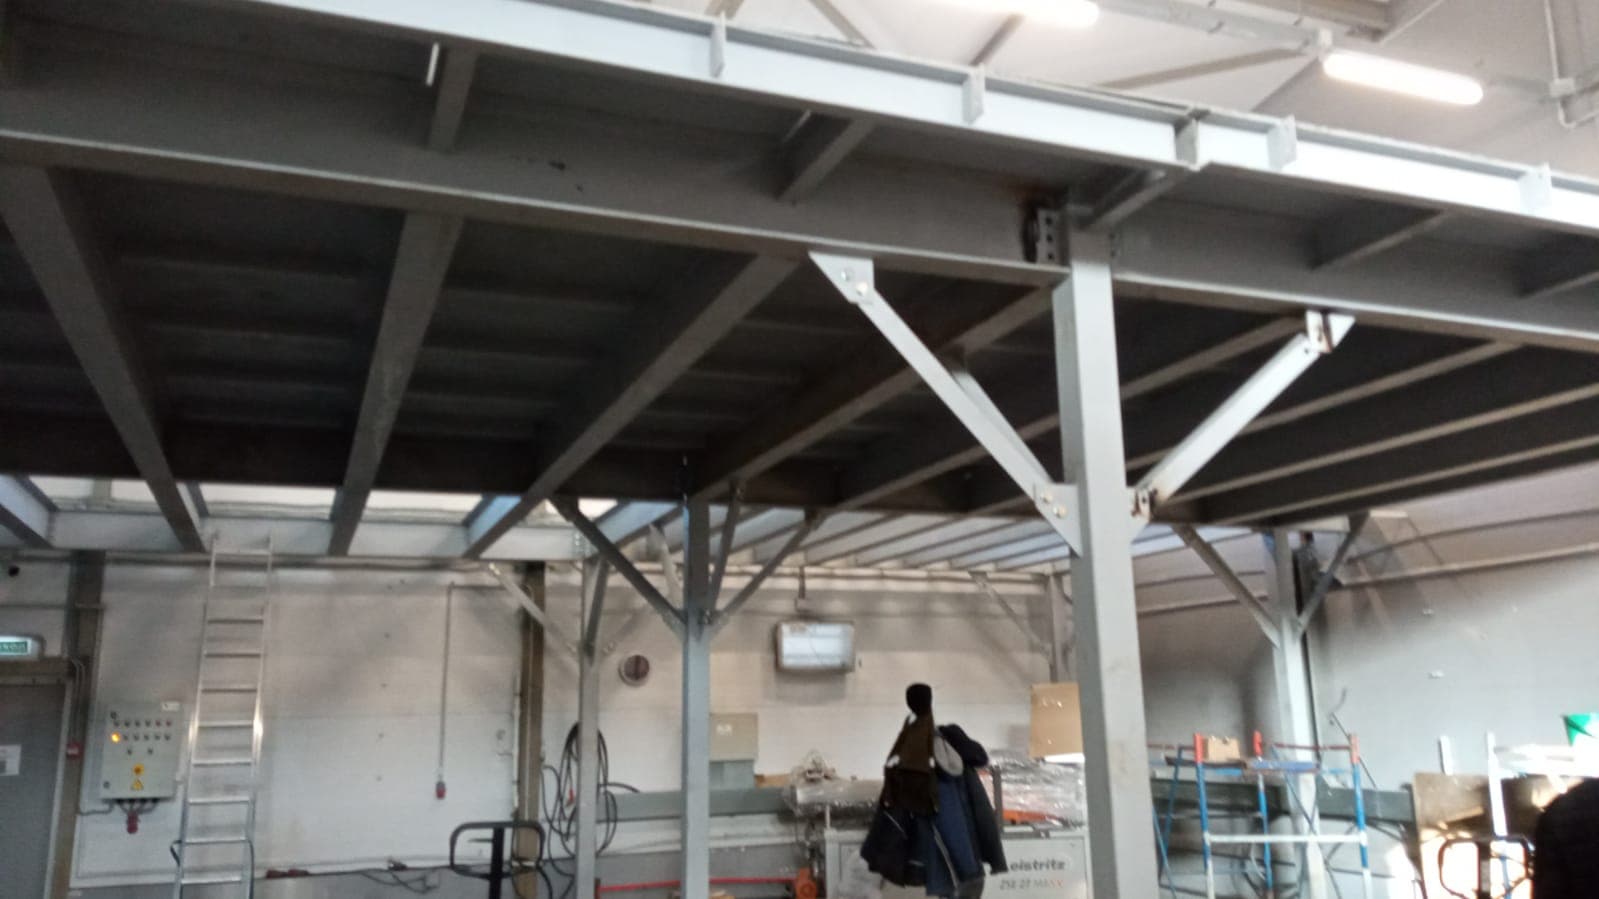
Примеры выполненных работ
Реализованные проекты по строительству и производству металлоконструкций

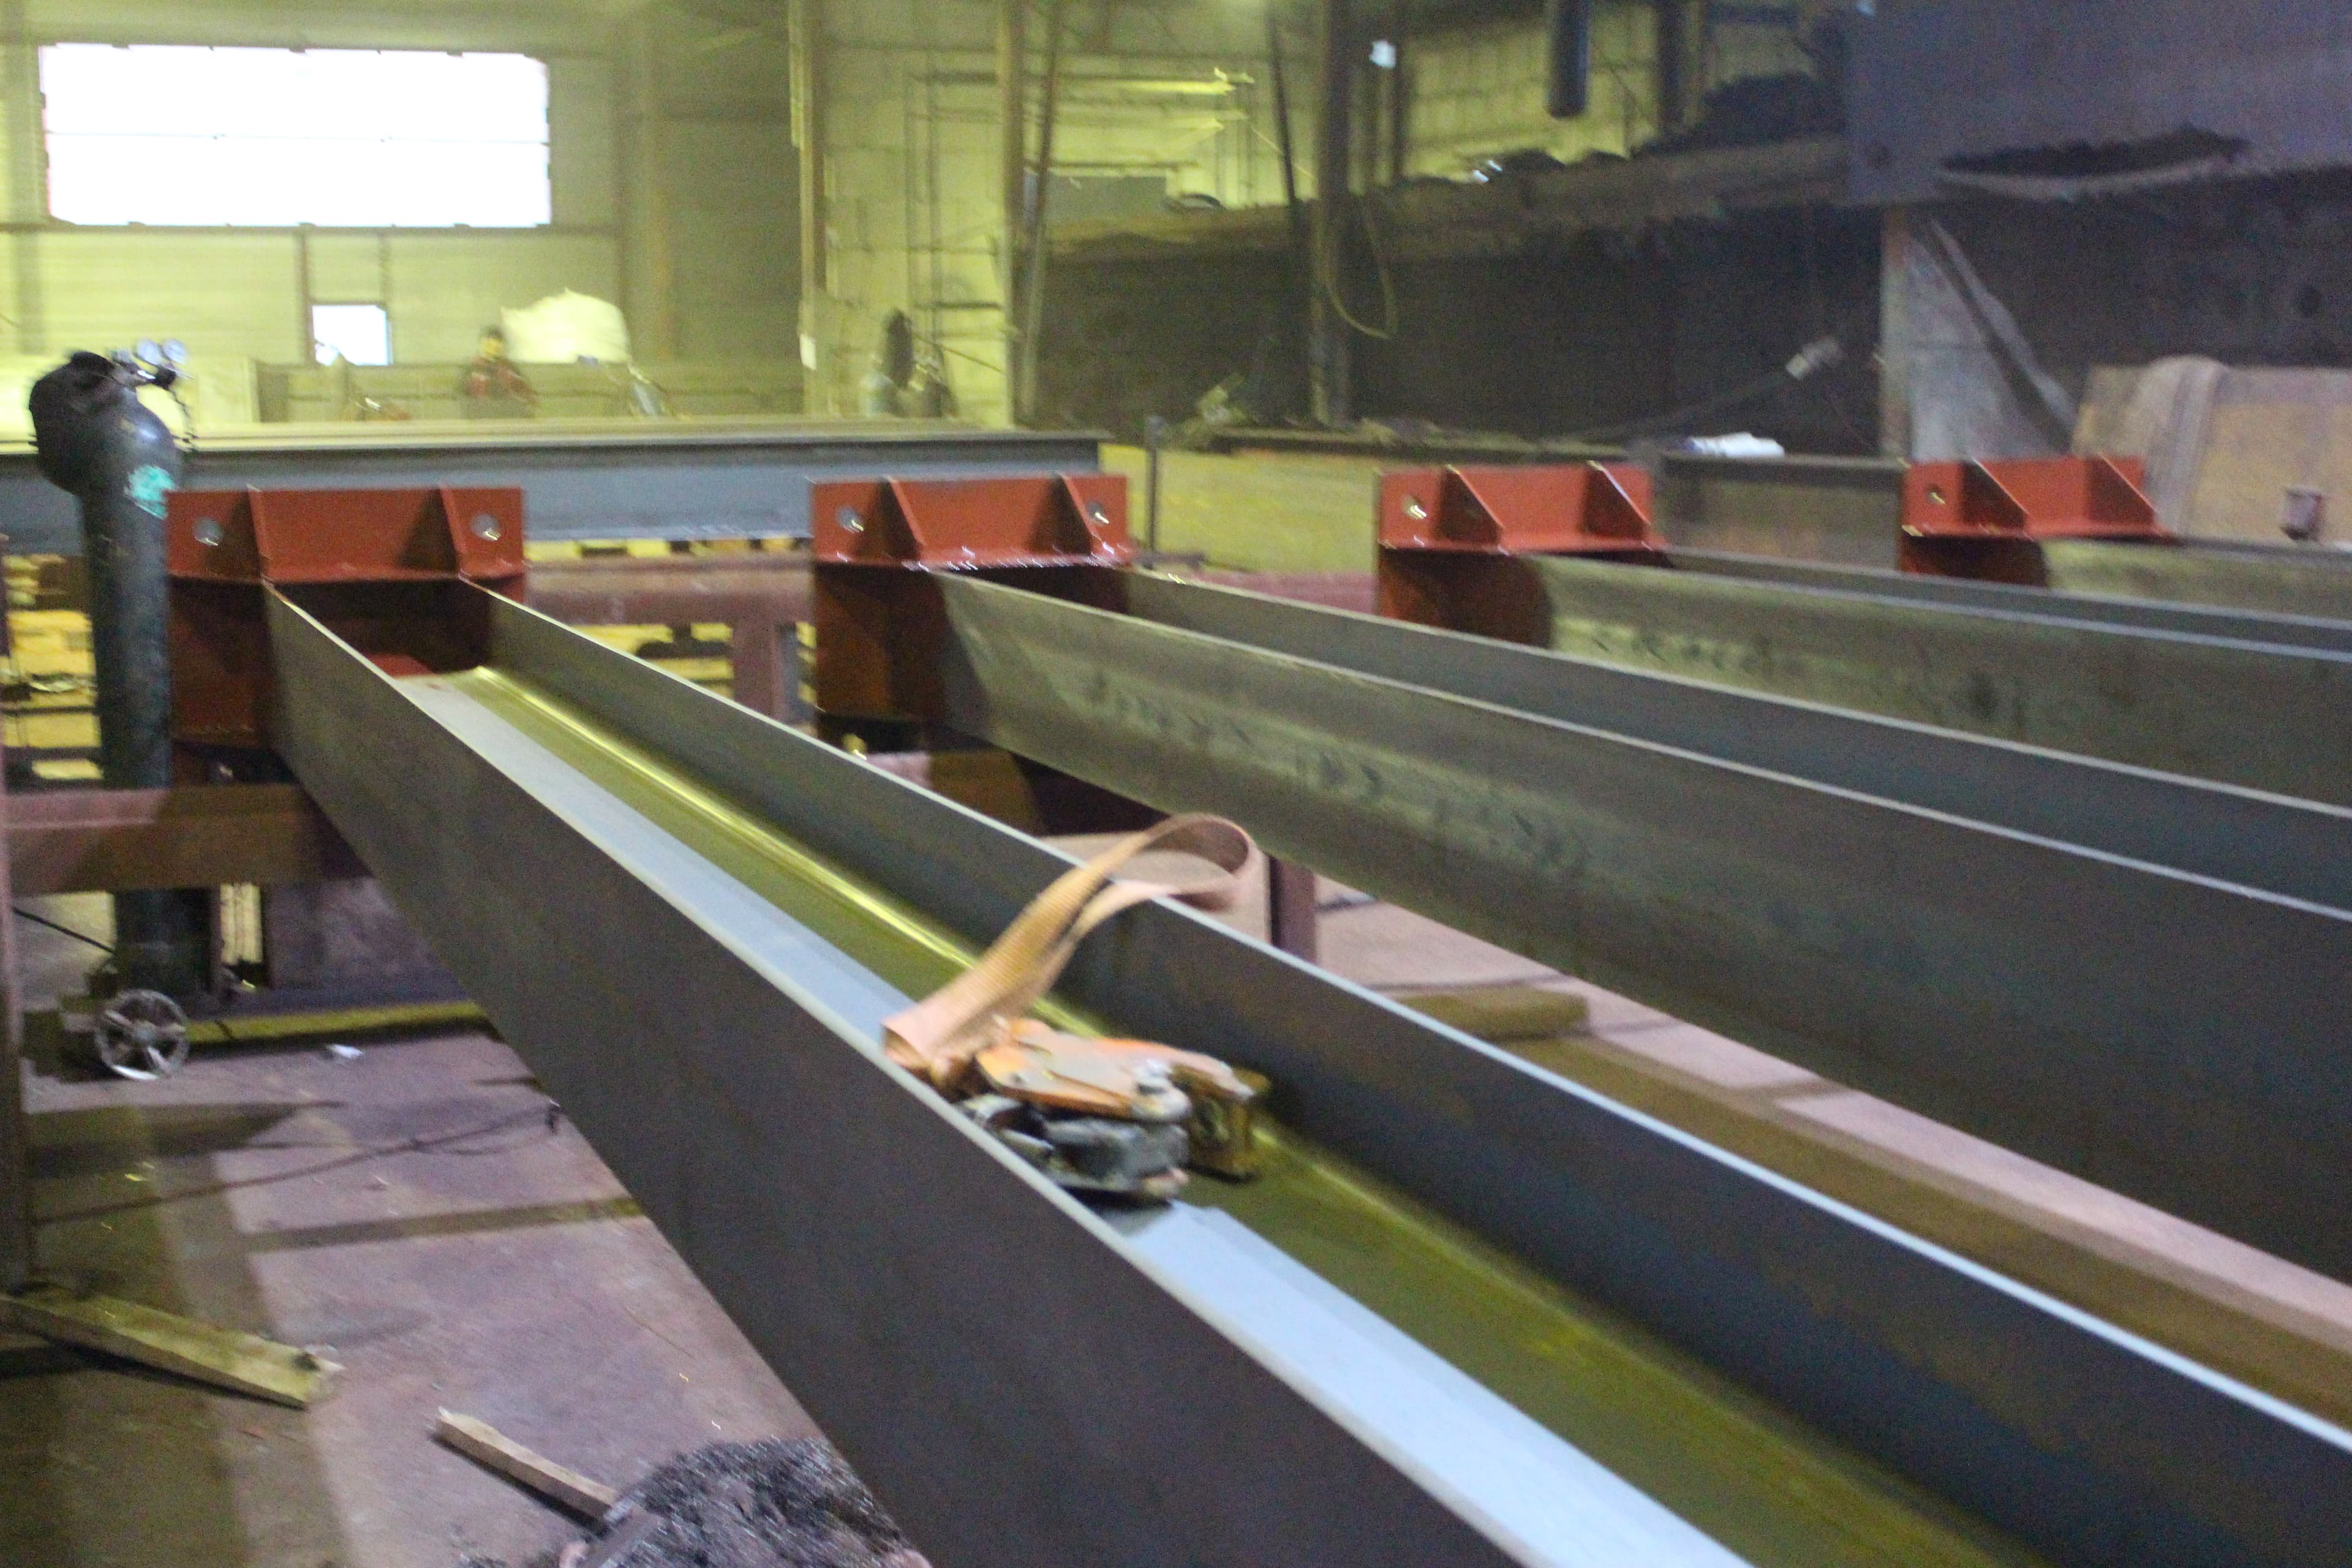
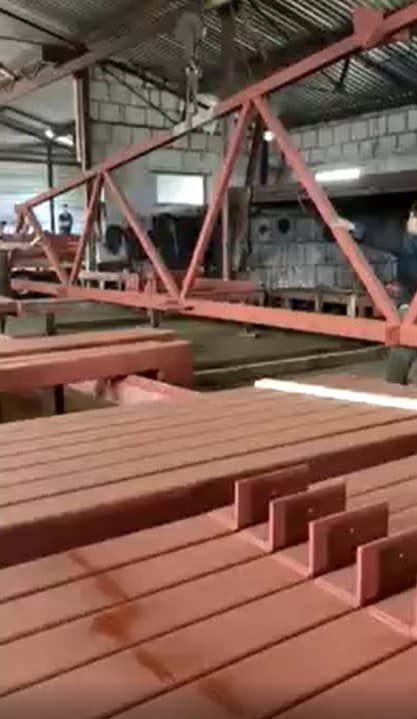
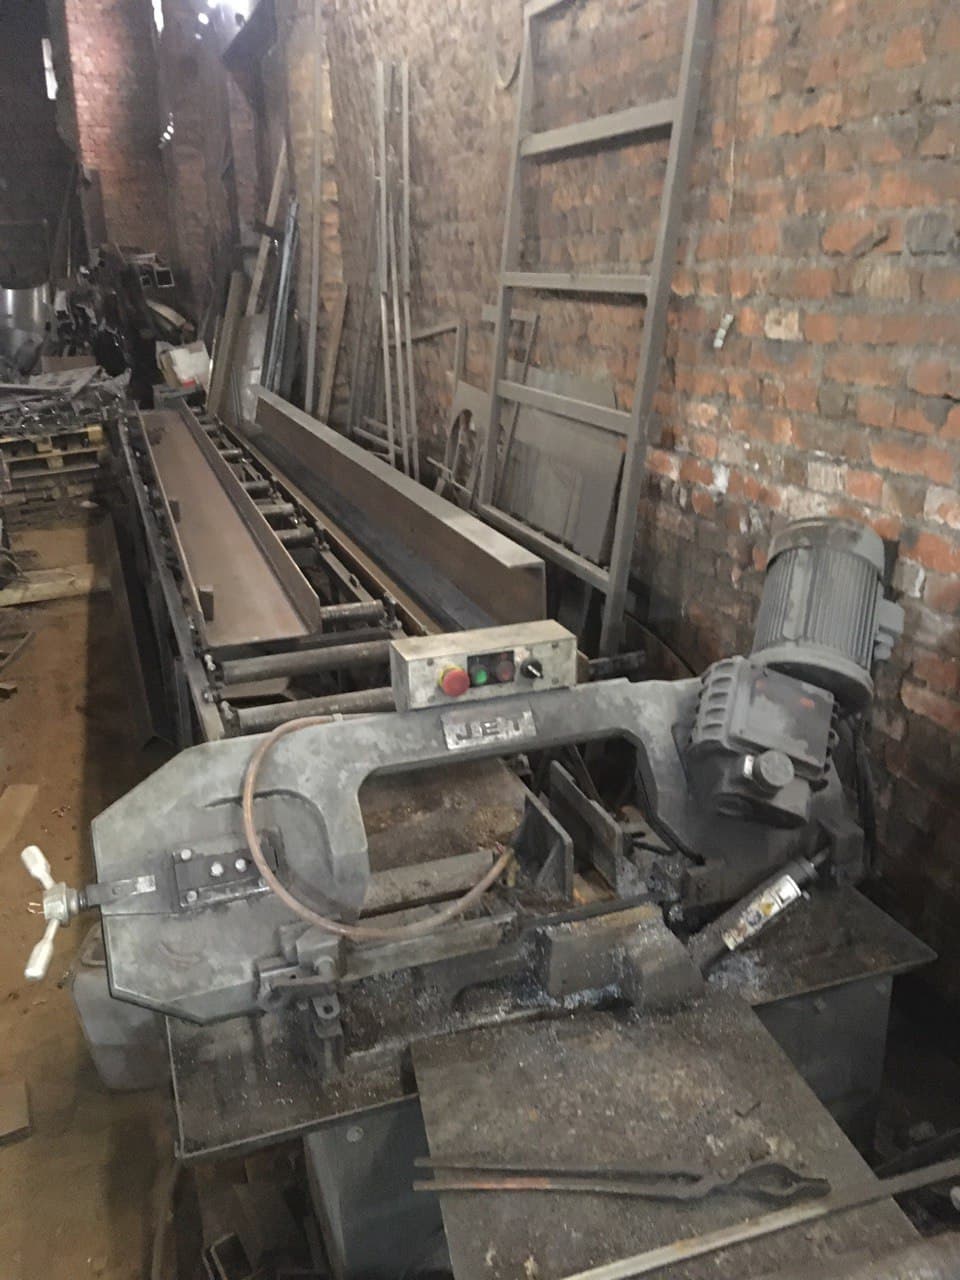
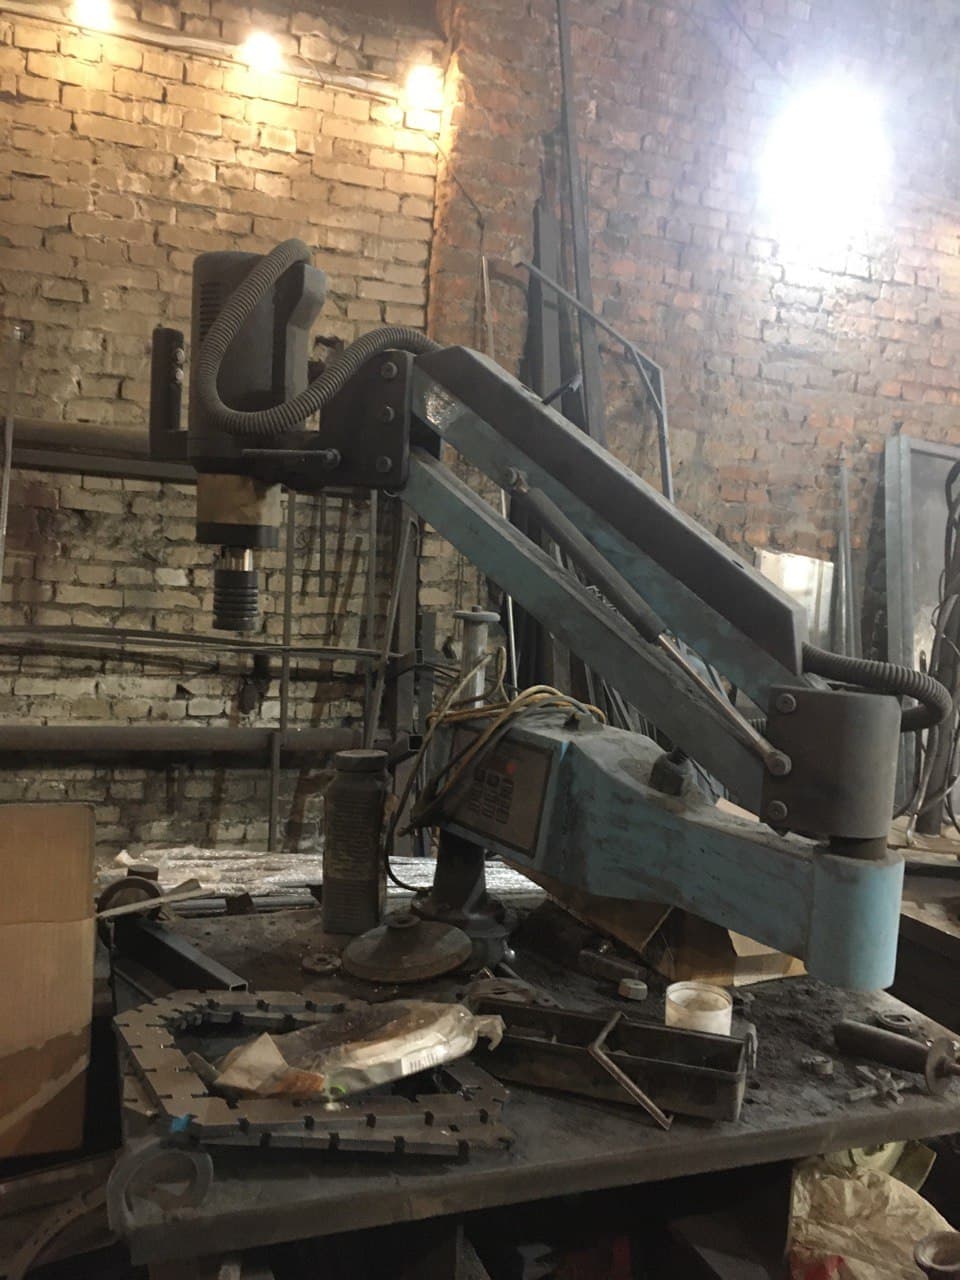
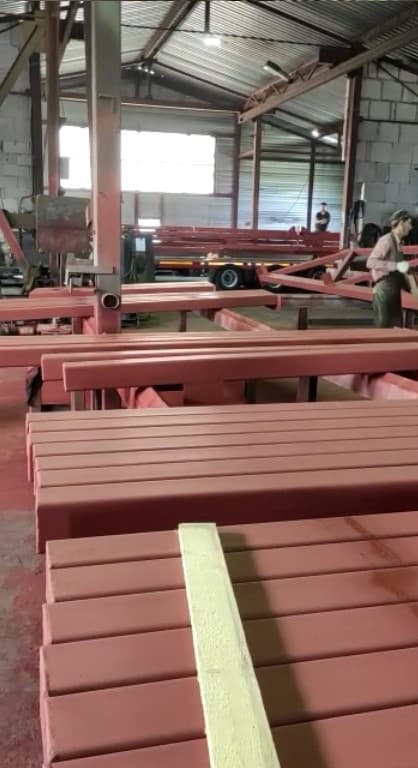
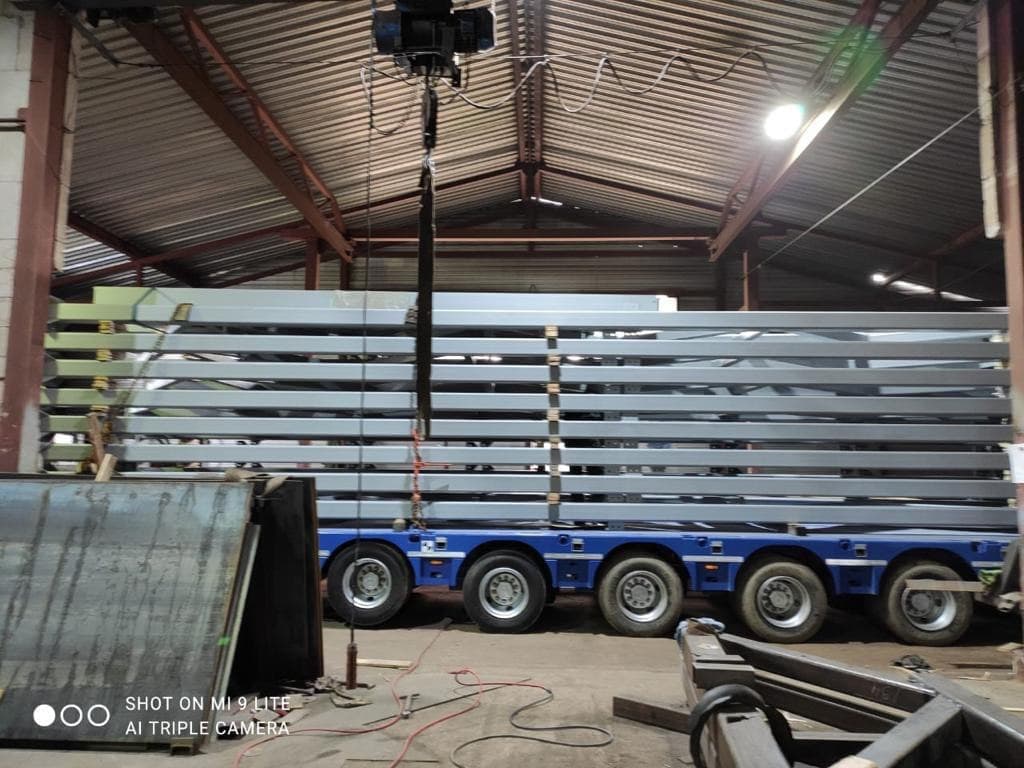
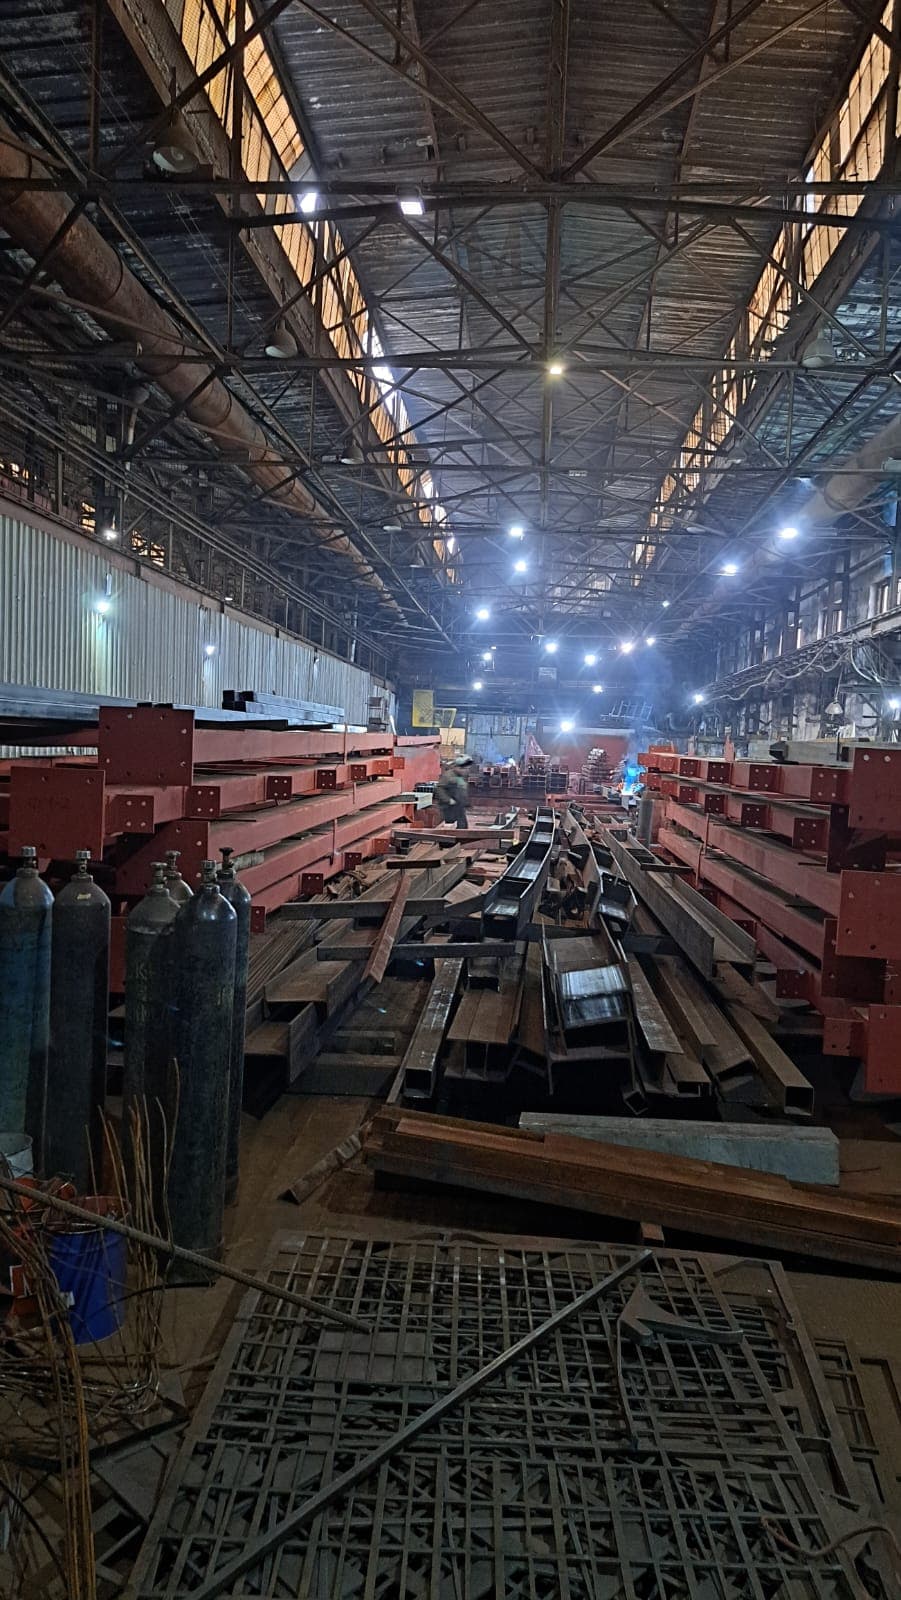
Посмотрите на наше производство
Преимущества работы с нами
Мы построили сервис на профессионализме и качестве
Технические требования
Материалы, характеристики и комплектность фиксируются в проекте и спецификации
Работа по проекту
Изготавливаем конструкции по согласованным чертежам и техническому заданию
Собственное производство
Состав проектирования, изготовления и монтажа согласуем для вашего заказа
Доставка по Санкт-Петербургу и Ленинградской области
Возим по Санкт-Петербургу и Ленинградской области. При необходимости организуем отгрузку и в другие регионы России.
Входной контроль металла: с чего начинается изготовление
Входной контроль металла: с чего начинается изготовление
Входной контроль металла: с чего начинается изготовление
Первый этап технологии производства металлоконструкций — не резка, а проверка того, из чего будем резать. На склад приходит прокат с сертификатами; перед запуском в работу сверяют марку стали, толщину листа или профиля и номер плавки с тем, что заложено в проекте КМ. Расхождение в один класс прочности здесь стоит дороже всего — оно всплывёт только на испытаниях готового изделия.
На практике браковка чаще идёт по геометрии проката: расслоения на торцах листа, серповидность полосы, отклонение по толщине у дешёвого горячекатаного профиля. Такой металл отправляют на правку или возвращают поставщику. В Санкт-Петербурге входной контроль ведём по каждой партии — это дешевле, чем переваривать узел из-за скрытого дефекта стали.
Раскрой и заготовка: где закладывается точность

Раскрой и заготовка: где закладывается точность
Раскрой и заготовка: где закладывается точность
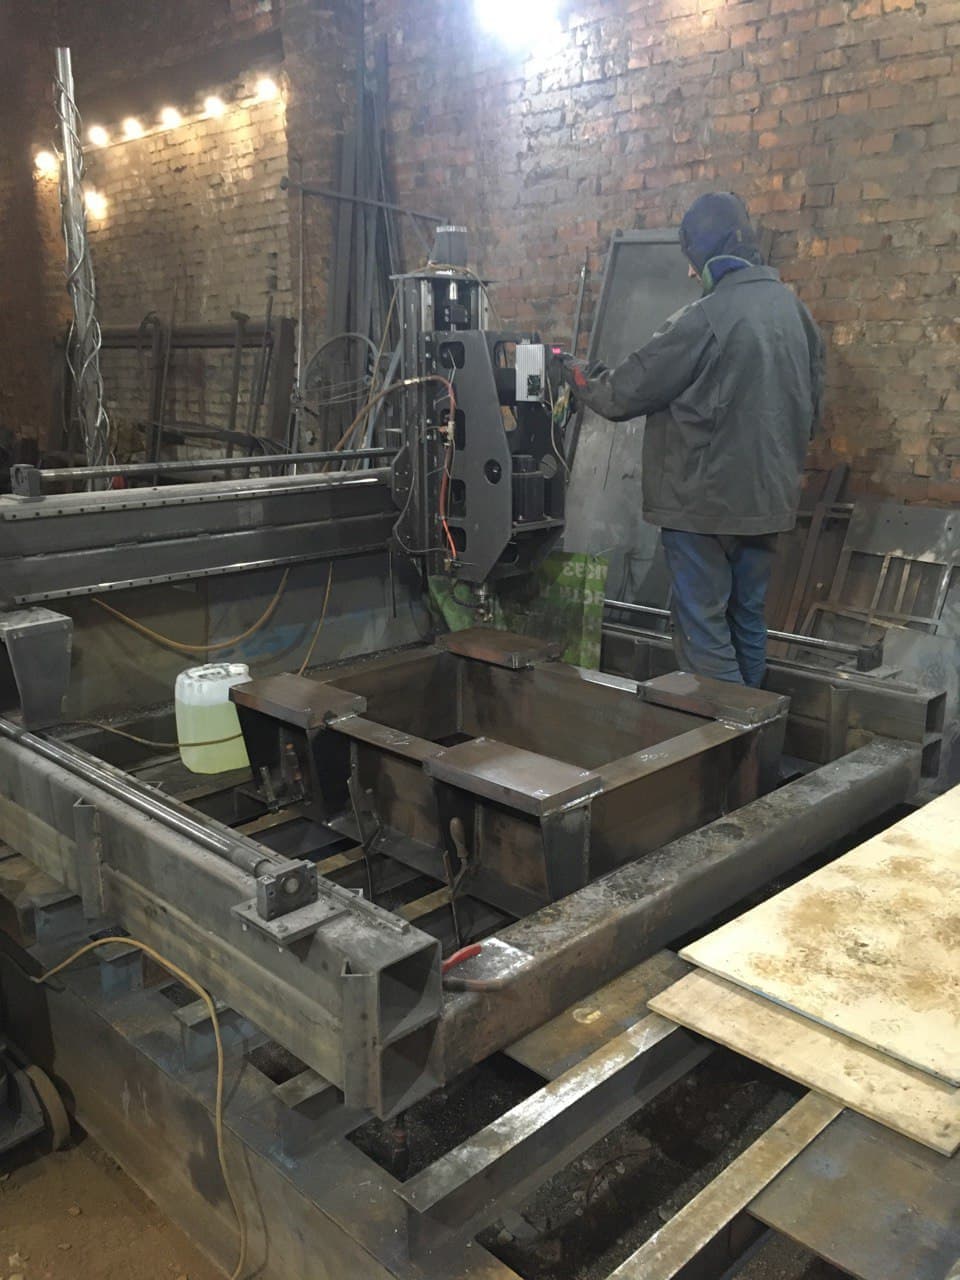
Раскрой определяет геометрию всей конструкции. Лист режут плазмой или лазером, профиль — газокислородной резкой или пилой; выбор зависит от толщины и требований к кромке. Под сварку кромки разделывают заранее — фаска нужного угла экономит потом металл шва и снижает поводки.
Типовая ошибка на этом этапе — не заложить припуск на усадку от сварки. Длинная балка после наложения швов стягивается на несколько миллиметров, и если раскрой шёл впритык, отверстия под болты на монтаже не совпадут с ответной деталью. Технолог задаёт припуск и порядок сборки так, чтобы усадка работала предсказуемо. Сверловку под болтовые соединения ведут по кондуктору или на станке с ЧПУ — ручная разметка на серии почти всегда даёт разбег по осям.
Сборка узлов: геометрия до первого шва
Сборка узлов: геометрия до первого шва
Сборка узлов: геометрия до первого шва
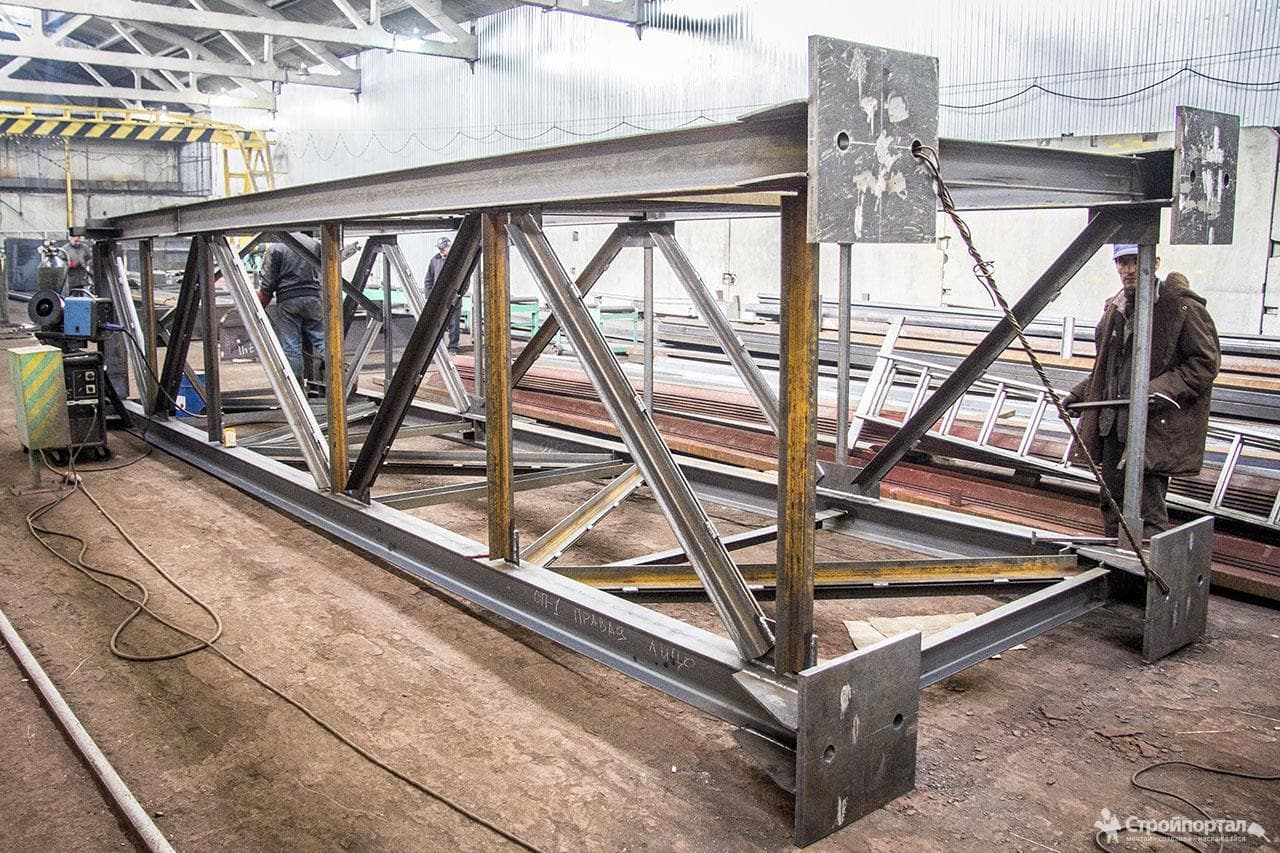
Собранный, но ещё не сваренный узел — момент, когда конструкцию легче всего поправить. Детали фиксируют на кондукторах и сборочных стеллажах, выставляют зазоры под сварку и прихватывают. Зазор здесь не формальность: при стыковом шве он задаёт провар корня, и если детали сведены впритык без зазора, корень шва останется непроваренным.
На этом же этапе проверяют диагонали рам и взаимную перпендикулярность элементов. Ферму, собранную с перекосом, сварка только зафиксирует в неправильном положении — выправить её потом можно лишь резкой и переваркой. Поэтому геометрию принимают до сварки, по контрольным точкам, а не после. На ответственных узлах регламентируют и порядок прихваток, чтобы не стянуть конструкцию в одну сторону.
Сварка: режимы, квалификация и деформации
Сварка: режимы, квалификация и деформации
Сварка: режимы, квалификация и деформации
Сварка — этап, где закладывается прочность и где чаще всего теряют геометрию. Способ выбирают под задачу: ручная дуговая для монтажных и коротких швов, полуавтомат в среде защитных газов для серии, автоматическая сварка под флюсом для длинных прямых швов балок. Режим — ток, скорость, число проходов — задают под толщину и марку стали, а не на глаз.
Квалификация сварщика здесь не бюрократия: непровар, подрез кромки или несплавление в корне не всегда видны глазом, но становятся концентратором напряжений и точкой будущей трещины. Чтобы удержать деформации, варят обратноступенчатым методом и соблюдают порядок наложения швов — симметрично относительно оси сечения. Массивные узлы перед сваркой иногда подогревают, чтобы снизить скорость остывания и риск холодных трещин.
Контроль качества и неразрушающий контроль
Контроль качества и неразрушающий контроль
Контроль качества и неразрушающий контроль
Готовое изделие принимают по ГОСТ 23118-2019: проверяют геометрию, качество швов, антикоррозийное покрытие и маркировку. Сварные соединения сначала проходят визуально-измерительный контроль (ВИК) — форма шва, катет, отсутствие видимых подрезов и наплывов. Ответственные швы дополнительно проверяют ультразвуком (УЗК) или радиографией, а на группах конструкций с высокими требованиями контролируют твёрдость металла шва и зоны термического влияния.
По ГОСТ 23118-2019 твёрдость металла сварного соединения в заводских условиях не должна превышать 320 HV для конструкций первой группы и 330 HV для остальных. Превышение — признак перекала или неверного режима, такой шов склонен к охрупчиванию. Контроль оформляют актами и исполнительной документацией: без неё конструкцию не примут на объекте.
Антикоррозийная защита и окраска
Антикоррозийная защита и окраска
Антикоррозийная защита и окраска
Ресурс металлоконструкции на объекте определяется защитой от коррозии не меньше, чем маркой стали. Основа долговечного покрытия — подготовка поверхности: абразивоструйная очистка до нужной степени, обеспыливание и обезжиривание. Красить по прокатной окалине или ржавчине бессмысленно — покрытие отслоится вместе с ней за один-два сезона.
Систему покрытия подбирают под среду эксплуатации: для сухих помещений хватает грунт-эмали, для наружных и агрессивных условий идут многослойные системы или горячее цинкование. Толщину сухой плёнки контролируют толщиномером — недокрас не защищает, перекрас трескается. Швы и кромки прокрашивают отдельно: на них коррозия начинается раньше, чем на плоскости. В Санкт-Петербурге окраску ведём под условия конкретного объекта, а не универсально.
Маркировка, комплектация и доставка
Маркировка, комплектация и доставка
Маркировка, комплектация и доставка
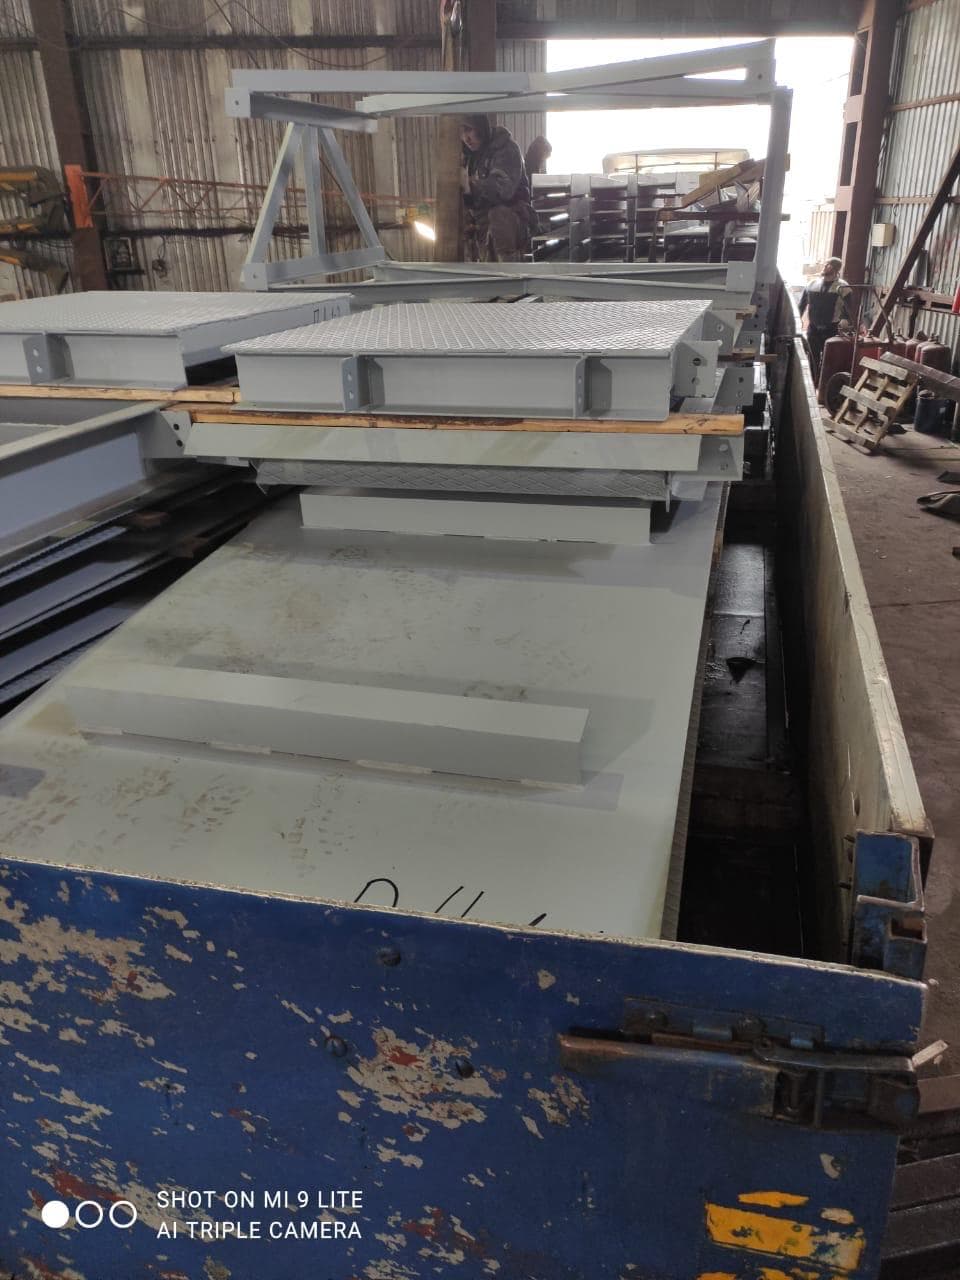
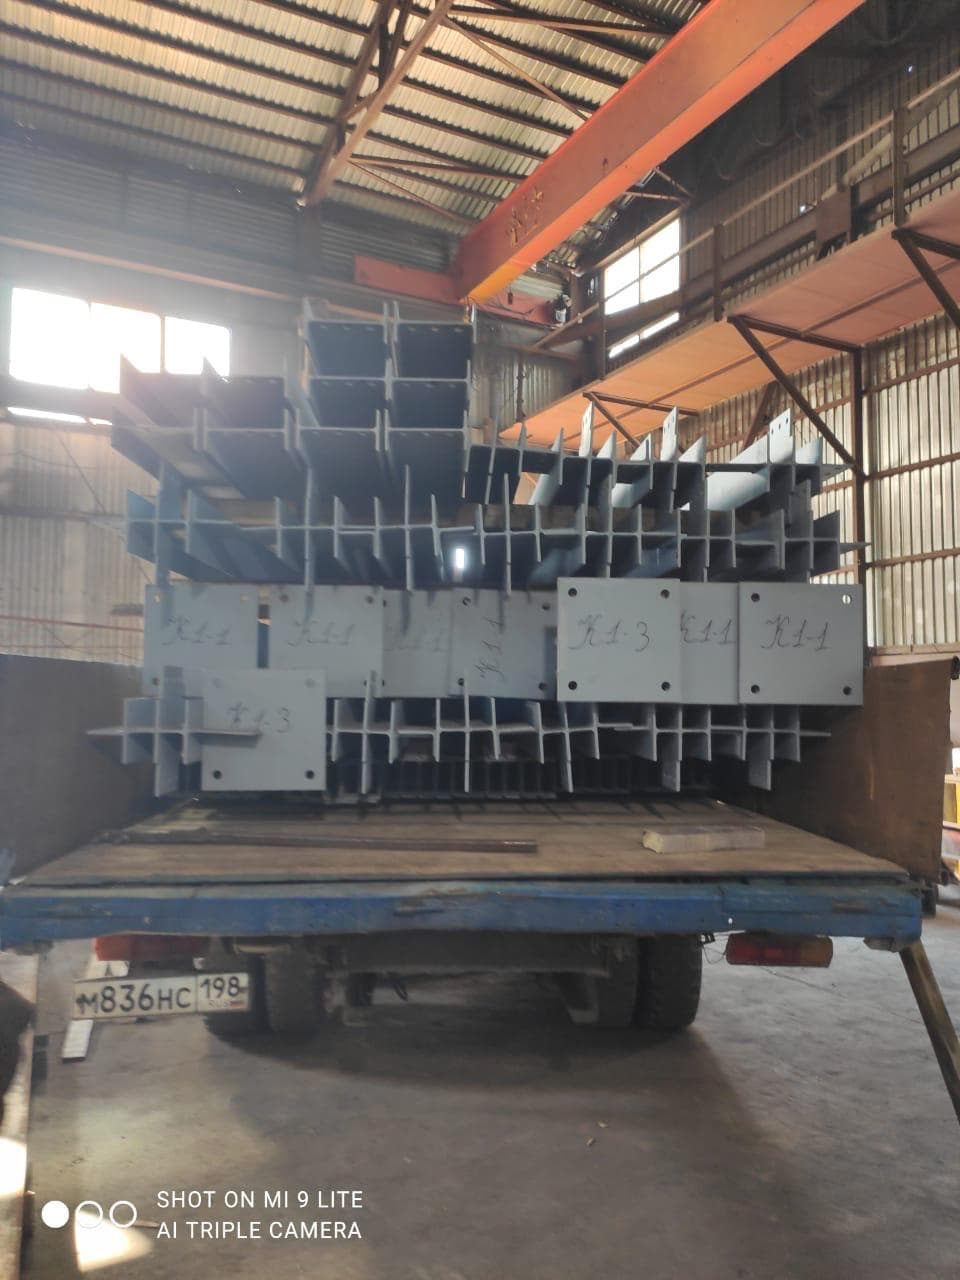
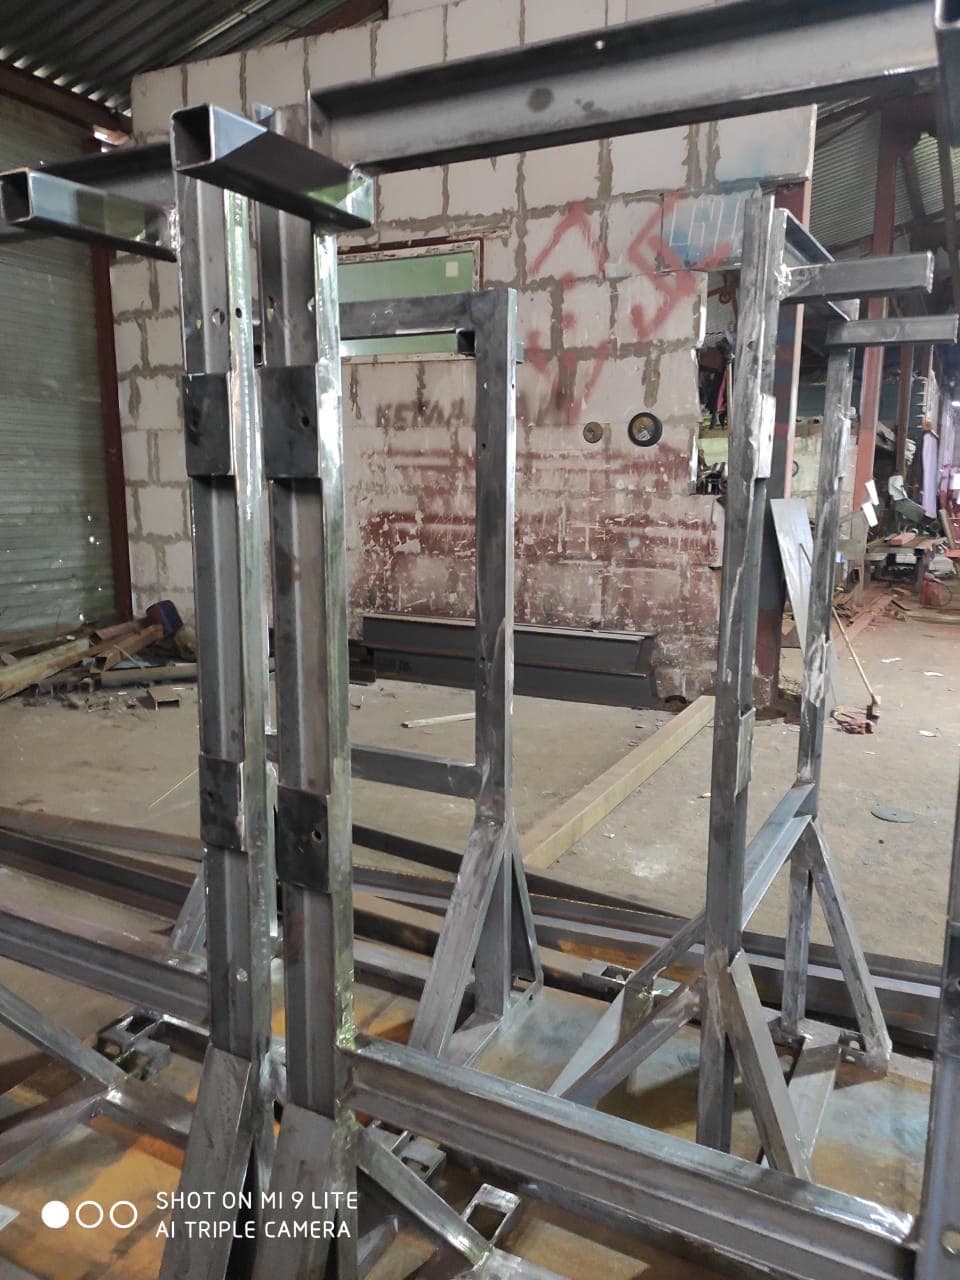
Последний этап технологии производства — подготовка к отгрузке. Каждый элемент маркируют по монтажной схеме КМД: без марок бригада на объекте собирает конструкцию методом подбора, а это потерянные дни. К партии прикладывают комплектовочную ведомость, сертификаты на металл и исполнительную документацию по сварке и антикоррозийной защите.
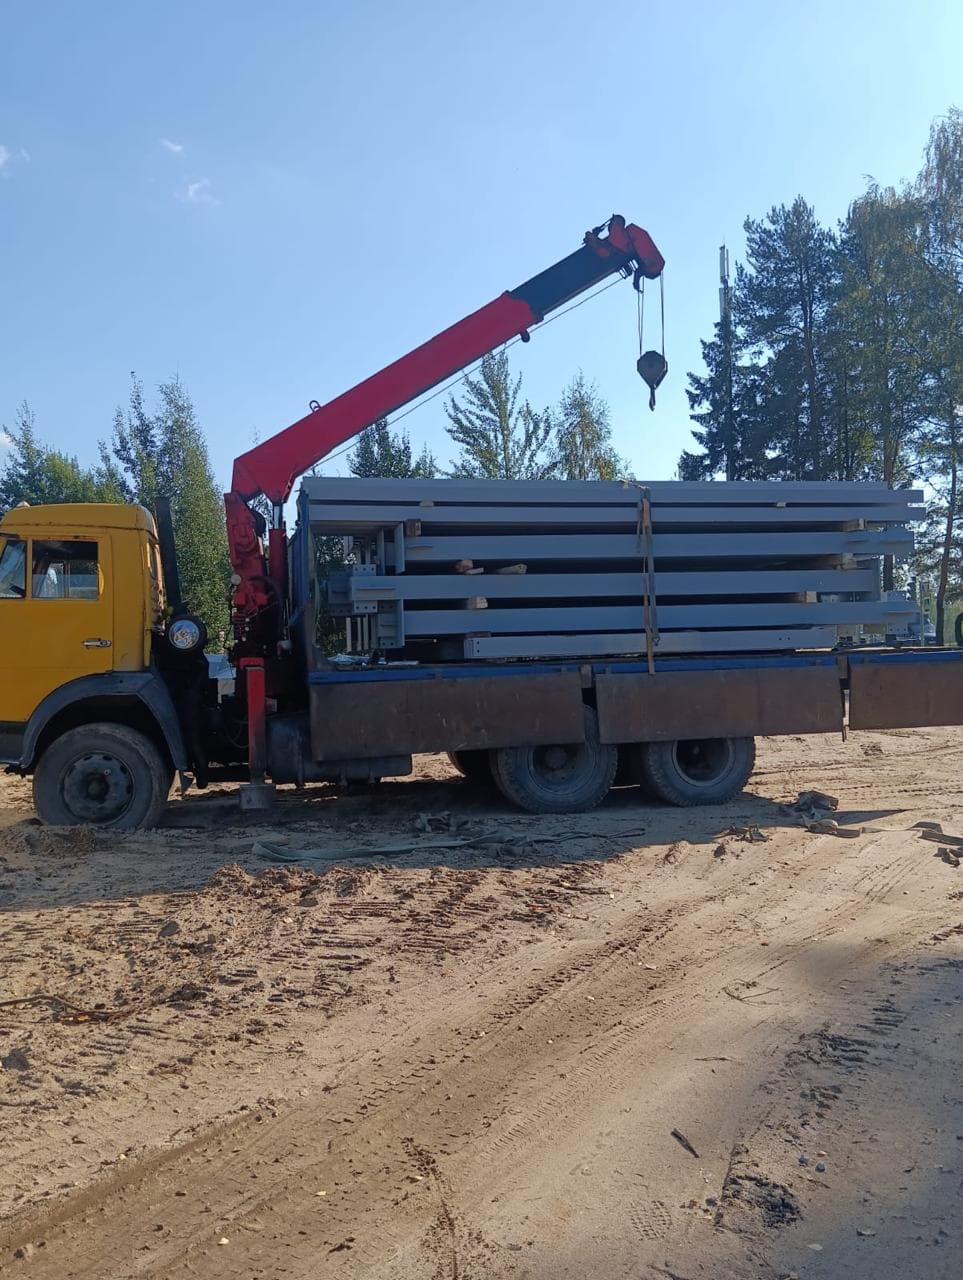
Крупногабаритные конструкции режут на отправочные марки под транспортные габариты и удобство монтажа — стыки закладывают там, где их проще сварить и проконтролировать на объекте. ЗМК Континенталь отгружает готовые изделия в Санкт-Петербург и по Ленинградской области, с раскладкой по маркам и порядком погрузки под последовательность монтажа. Такой подход экономит время бригады на площадке и снижает риск пересорта.